

 문의
주저하지 말고 메시지를 보내주세요
I. 서론: "불가능한" 과제 해결 "둥근 구멍에 네모난 말뚝을 끼우다"라는 말은 보편적인 상징입니다...
더 읽어보기3/16인치 트위스트 드릴을 304 스테인리스 판에 대고 어떤 일이 일어나는지 지켜보세요. 끝이 파랗게 변하고, 연기가 말리며, 1분 안에 절단면이 절단 대신 마찰을 일으키게 됩니다. 다음을 제외하면 드릴에는 아무런 문제가 없습니다. 대략 540°C를 지나면 강철 본체 내부의 탄화물이 경도를 유지하지 않습니다. 이해하다 드릴 비트는 무엇으로 만들어졌나요? 당신과 그 순간 사이에 어떤 기본 자료가 있는지 실제로 이해하는 것입니다.
모든 드릴 비트는 절삭날과 이를 운반하는 본체라는 두 부분으로 구성됩니다. 최첨단 기술은 네 가지 소재군에서만 나옵니다. 여기에는 고속도강, 코발트 함유 고속도강, 고체 또는 납땜 형태의 텅스텐 카바이드, 다이아몬드 연마재 등이 있습니다. 탄소강은 현재 값싼 목공 부품으로 주로 살아남고 있는 다섯 번째이자 가장 역사적인 옵션입니다.
드릴 비트는 모서리가 경화된 공구강 또는 텅스텐 카바이드로 만들어진 회전식 절삭 공구로, 모서리가 절단되는 재료보다 단단하고 절단이 발생하는 온도에서 안정적이도록 선택되었습니다.
이러한 정의는 재료 선택이 그 반대가 아닌 공작물을 따르는 이유입니다. 목재 숯은 200C 근처에서 발생합니다. 콘크리트 골재는 모스 척도에서 약 7에 위치합니다. 스테인레스 스틸은 가장자리를 600C 이상으로 밀어냅니다. 각 조건은 서로 다른 기본 재료를 가리키며, 이것이 바로 단일 비트가 모든 것을 잘 드릴 수 없는 이유입니다.
전 세계적으로 판매되는 드릴 비트 10개 중 대략 8개는 고속도강으로 만들어지며, M2는 이러한 작업을 대부분 수행하는 재종입니다. M2는 브랜드가 아닙니다. 이는 유럽 카탈로그에 DIN 1.3343으로 작성된 AISI 공구강 분류입니다.
중량으로 측정한 일반적인 M2 용융물에는 다음이 포함됩니다.
경화 및 이중 뜨임 후 M2는 HRC 62~65 사이에 도달합니다. 이는 연강, 알루미늄, 황동, 플라스틱 및 대부분의 목재에 사용할 수 있을 만큼 단단하며, 드릴이 잡을 때 비트가 부서지기 전에 비트가 구부러질 만큼 튼튼합니다.
표면 마감은 이 중 어떤 것도 변경하지 않습니다. 흑색 산화물 비트는 10 마이크론 두께 미만의 산화철 층을 운반합니다. 절삭유를 유지하고 칩이 가장자리에 용착되는 것을 방지합니다. 코팅을 갈아내면 아래의 강철도 동일합니다.
고속도강은 화학이 아닌 열처리를 통해 경도를 얻습니다. 팁을 약 600C 이상으로 가열하면 일반 강철로 변합니다. 색상 변경은 사용자가 받는 유일한 경고입니다.
분할점 형상은 실제로 구매할 가장 일반적인 모양입니다. 2개의 주요 절삭날은 135도 각도로 만나는 4개의 면으로 연마됩니다. 10mm 미만의 플레이트에서는 포인트의 흔들림을 방지하고 끌 가장자리가 더 짧기 때문에 118도 포인트보다 공급 압력이 덜 필요합니다.
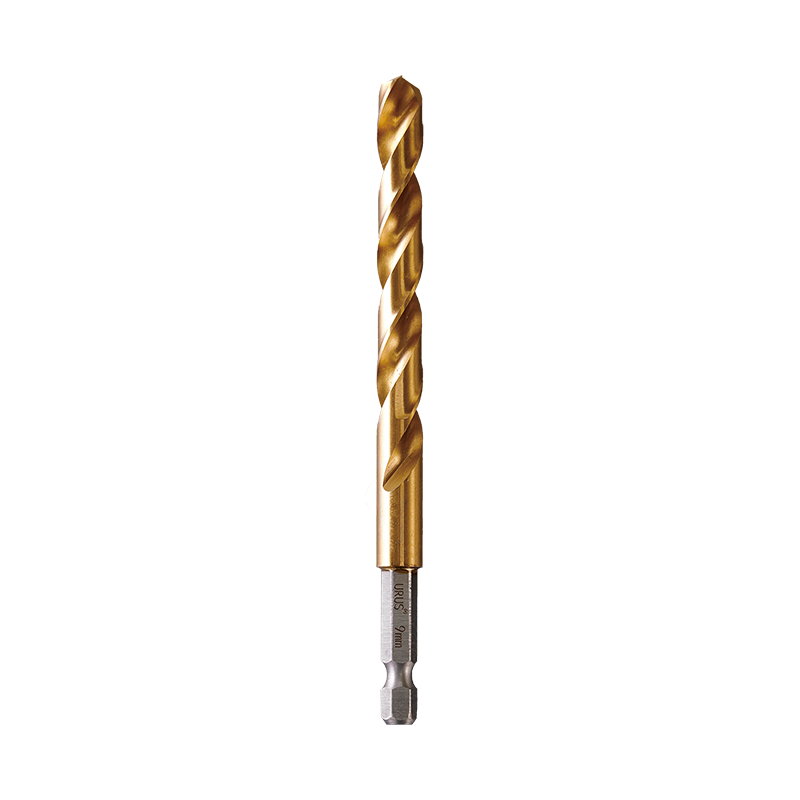 1/4인치 퀵 섕크 척용 분할점 금속 드릴 비트 L50, L70, DIN338 및 DIN340 치수에서 사용할 수 있는 분할 지점 형상의 금속 드릴링 비트입니다. 135도 포인트 옵션과 코발트 HSS 등급을 검토할 때 유용합니다. 제품보기 →
코발트는 드릴 비트의 몸체를 만드는 데 사용되지 않습니다. 이는 고속도강에 5~8중량%로 용해된 합금 원소입니다. M35는 약 5%, M42는 약 8%를 함유하며 이 두 이름이 포장에 인쇄되어 있습니다.
코발트가 하는 일은 온도에서 탄화물의 조대화를 늦추는 것입니다. 강철 매트릭스의 텅스텐 카바이드 입자는 덩어리지고 성장하기를 원하며, 일단 성장하면 가장자리가 부드러워집니다. 코발트는 이 처리를 지연시키고 사용 가능한 가장자리 온도를 위로 올립니다. 측정된 고온 경도 증가는 대략 다음과 같습니다.
겉모습으로는 코발트 비트와 코발트가 아닌 비트를 구분할 수 없습니다. 동일한 공장에서 동일한 상자에 있는 동일한 흑색 산화물로 M2, M35 및 M42를 마감할 수 있습니다. 포장에 강철 등급이 인쇄되어 있지 않은 경우 남은 유일한 신호는 가격과 가장자리가 스테인레스로 유지되는 기간입니다.
304 스테인리스 및 연강을 적당한 속도로 절단합니다. 비트당 가격이 저렴하며 유지 관리 작업과 가벼운 제작을 위한 일반적인 선택입니다.
티타늄, 인코넬 및 35HRC 이상의 합금에서 엣지를 눈에 띄게 길게 유지합니다. 비용이 더 많이 들고 핸드 드릴로 부러뜨릴 때 부서질 수 있을 정도로 부서지기 쉽습니다.
텅스텐 카바이드는 강철이 아닙니다. 분말야금입니다. 서브미크론 텅스텐 카바이드 입자는 코발트 또는 니켈과 결합되어 1400°C 근처에서 고체 블랭크로 소결됩니다. 일반적인 WC-Co 등급은 중량 기준으로 6~12%의 코발트 바인더를 사용합니다.
경도는 약 1400~1600HV에 이르며 이는 HRA 척도에서 약 90이며 파일이 건드릴 수 있는 모든 것을 훨씬 뛰어넘습니다. 그 경도는 HSS 가장자리를 평평하게 연마하는 콘크리트 골재를 절단할 수 있게 해줍니다.
두 가지 형태로 도착합니다. 솔리드 초경은 드릴 전체가 소결되었음을 의미하며, 이는 인쇄 회로 기판의 0.3mm 미세 구멍과 CNC 머시닝 센터의 표준입니다. 카바이드 팁은 석조 및 해머 작업에 사용되는 구조인 강철 생크에 작은 소결 인서트를 납땜하는 것을 의미합니다.
SDS-plus 및 SDS-max 해머 비트는 거의 모두 납땜 처리되어 있습니다. 3날 카바이드 팁은 홈이 있는 강철 생크에 용접되고, 3개의 절단 모서리는 해머 에너지를 2개가 아닌 3개의 접촉점으로 분산시켜 구멍을 둥글게 유지하고 철근 콘크리트의 결합을 줄입니다.
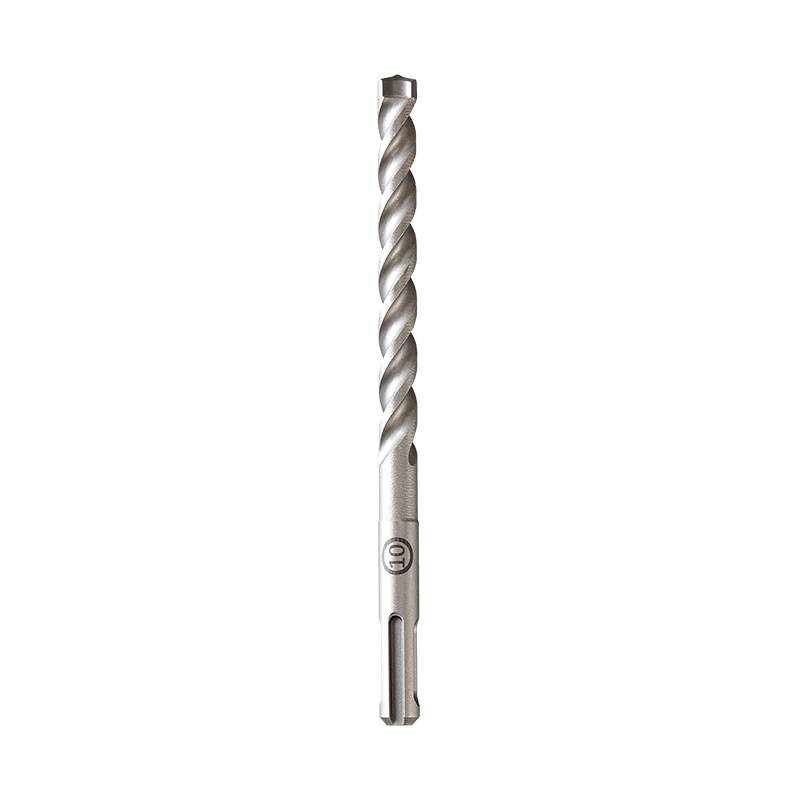 석조 드릴링용 SDS-3 커터 카바이드 팁 해머 비트 3날 먼지 제거 기능이 있는 3날 카바이드 팁 석조 해머 비트, 크기 3.45-18mm; 벽돌, 콘크리트, 석재용 납땜 SDS 비트를 비교할 때 유용합니다. 제품보기 →
브레이징은 모든 카바이드 팁 비트의 약점입니다. 은 및 황동 브레이징 합금은 600°C에서 700°C 사이에서 녹습니다. 벽돌에 약간 붉은색 빛이 나면 팁이 떨어져서 끝에 아무것도 없는 완벽하게 양호한 강철 생크가 남습니다.
드릴 비트의 PVD 코팅은 일반적으로 1~4미크론의 얇은 필름으로, 일반 이송 속도로 강철에 약 30개의 구멍을 뚫은 후에는 사라집니다. 질화티타늄과 질화티타늄알루미늄은 가장 자주 접하는 두 재료이며, 아래의 강철을 경화시키는 대신 마찰을 낮추고 구성인선을 줄이는 방식으로 작동합니다.
티타늄 코팅 M2 비트와 일반 M2 비트는 경도가 동일합니다. 코팅은 가장자리가 얼마나 단단한지가 아니라 칩이 미끄러지는 방식을 변경합니다.
색상은 여기에서 좋지 않은 테스트이며, 이는 대부분의 구매자가 빠지는 함정입니다. 호박색 또는 금색 가장자리는 종종 TiN이지만 진한 청회색 가장자리는 단순히 증기 산화물일 수 있으며 정품 코발트 강철 비트는 밝은 마감 후에 전혀 색상을 나타낼 수 없습니다. 쉐이드 대신 인쇄된 강철 등급을 읽으십시오.
목재는 약 200°C에서 탄화되는데, 이는 강철 본체가 어닐링되는 지점 근처에 전혀 없습니다. 따라서 목공용 비트에는 코발트나 텅스텐 카바이드가 필요하지 않습니다. 탄소강 또는 일반 M2로 만들어졌으며 대신 기하학적 구조가 성능을 전달합니다.
브래드 포인트 우드 비트에는 세 가지 중요한 작동 기능이 있습니다.
박차와 구멍이 찢어진 부분을 제거하십시오. 이것이 바로 목공용 비트가 합금 함량이 아닌 분쇄도로 판단되는 이유입니다.
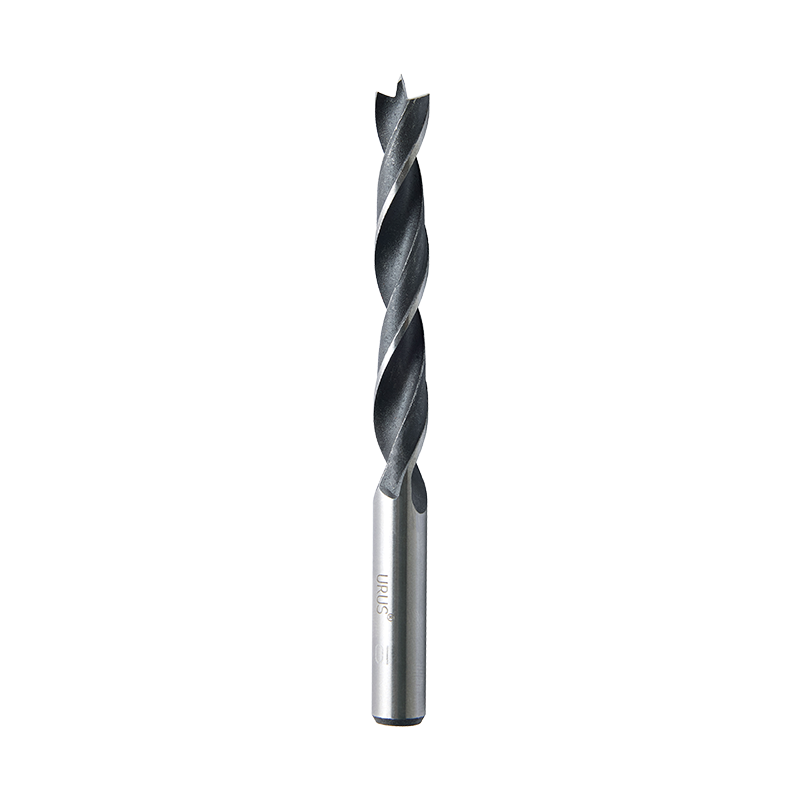 둥근 생크가 있는 표준 브래드 포인트 목재 드릴 비트 직경 3~30mm의 정밀한 중심점과 둥근 생크가 있는 탄소강 브래드 포인트 비트입니다. 찢어짐이 중요한 목재 드릴링에 적합합니다. 제품보기 →
목공용 비트는 탄화물이 부서지기 쉽기 때문에 탄화물 모서리를 거의 사용하지 않습니다. 목재는 부드럽지만 박혀 있는 못 하나만으로도 소결 팁을 깎아서 쓸모 없게 만들 수 있습니다.
색상으로 범위가 좁아지지만 파일이 문제를 해결합니다. 60 HRC 파일은 M2, M35, M42 등 모든 고속 강철 등급에 물려 흔적을 남기지 않고 텅스텐 카바이드를 가로지릅니다.
| 당신이 보는 것 | 가능성이 가장 높은 자료 | 확인방법 |
| 일반 회색 금속, 코팅 없음, 보통 무게 | M2 고속도강 | 파일이 물려 밝은 스크래치를 남깁니다. |
| 검정색 또는 진한 파란색 마감 | HSS 또는 탄소강 위의 흑색 산화물 | 파일이 물립니다. 탄소강은 더 쉽게 긁히고 더 빨리 밝아집니다. |
| 골드 또는 앰버 마감 | 일반적으로 M2 위에 TiN 코팅 | 파일이 코팅을 긁어내고 그 아래에 회색 강철이 노출됩니다. |
| 생크보다 눈에 띄게 두꺼운 어둡고 반사되지 않는 팁 | 브레이징 텅스텐 카바이드 팁 | 파일 스케이트; 팁은 그 아래의 몸체보다 훨씬 단단합니다. |
| 가장자리는 고운 사포처럼 거친 느낌이 듭니다. | 전기도금된 다이아몬드 연마재 | 줄 스케이트와 가장자리는 땅에 박힌 가장자리가 아닌 내장된 곡물처럼 보입니다. |
파일 테스트는 합금으로 속일 수 없기 때문에 충분히 신뢰할 수 있습니다. M35와 M42는 파일로 분리할 수 없을 정도로 M2와 충분히 가깝기 때문에 코발트 질문에 대해서는 인쇄된 강철 등급만이 답을 제공합니다.
비트에 인쇄된 강철 등급이 없는 경우 M2로 가정합니다. 코발트 강철은 실제 비용이 들며, 이를 라벨이 없는 부분에 조용히 넣는 공장은 없습니다.
아니요. HSS 비트는 강철이지만 고속도강은 무게의 약 15~18%가 텅스텐, 몰리브덴, 크롬 및 바나듐으로 구성된 합금 공구강입니다. 텅스텐 카바이드 비트에는 절단 구조에 강철이 전혀 포함되어 있지 않습니다. 코발트 바인더로 결합된 소결된 텅스텐 카바이드 입자입니다.
예, 하지만 이름에서 알 수 있는 것보다 적습니다. M35에는 코발트가 약 5%, M42가 약 8% 포함되어 있으며 나머지는 철과 탄화물입니다. 코발트는 별도의 층을 형성하지 않습니다. 이는 매트릭스에 용해되고 가장자리가 가열됨에 따라 탄화물 조대화 속도를 늦춥니다.
솔리드 카바이드 비트 캔은 주철, 45HRC 이상의 경화강 및 알루미늄 생산 작업에 표준 선택입니다. 브레이징된 카바이드 팁은 그럴 수 없습니다. 그 팁은 부서지기 쉽고, 단속 절단 시 쉽게 부서지며, 브레이징 접합부는 강철 절단이 생성하는 가장자리 온도보다 낮은 650°C 부근에서 파손됩니다.
아니요. 호박색 색조는 산화 증기 처리에서도 나타날 수 있으며 코발트 강철 비트는 전혀 색상이 나타나지 않을 수 있습니다. TiN 필름의 두께는 1~4 마이크론이며 뚜렷한 층이 아닌 색상 변화로만 보입니다. 쉐이드보다는 프린팅된 스틸 등급을 확인하세요.


